Буровая штанга для горного бурения: диаметр, сталь и соединение — как не ошибиться с подбором
2026-09-26
В карточках предприятия буровые штанги идут одним блоком с долотами, хвостовиками и направляющими втулками, и со стороны это выглядит как расходник с диаметром в названии. На деле штанги различаются не диаметром, а тем, как они передают энергию от станка к долоту, как держат колонну и сколько циклов выдерживают на кручение с растяжением.
Ошибка в подборе почти никогда не видна в первую смену. Штанга уходит через несколько недель: резьба разбита, скважина не добурена, станок простаивает. Поэтому порядок проверки обратный привычному — сначала соединение и станок, потом диаметр, и только в последнюю очередь длина и цена.
Содержание
- 01 Буровая штанга — это не «труба подходящего диаметра»
- 02 Четыре типоразмера — и четыре разных задачи
- 03 Почему легированная сталь, почему термообработка и зачем неразрушающий контроль
- 04 Соединение — главный расчётный узел, а не диаметр
- 05 Типоразмеры и что по каждому уточнить перед заказом
- 06 Где заканчиваются цифры из карточки
- 07 Что уточнить перед заказом
- 08 Частые вопросы
- 09 Что мы предлагаем
- 10 Получите подбор под ваш станок
01 Буровая штанга — это не «труба подходящего диаметра»
Штанга в буровой системе одновременно делает три вещи: передаёт энергию, транспортирует технологические среды и поддерживает буровую колонну. Это не три разные детали, а одна, и именно поэтому «подобрать по диаметру» — плохой способ.
Разница между позициями лежит в стандарте соединения и в том, под какой станок штанга сделана. Стандартизированные соединения дают полную совместимость с различными буровыми установками, но только в пределах того стандарта: внешне одинаковая резьба двух разных производителей может не сойтись по шагу или по упору.
- Передача энергии — штанга работает на кручение, и разрушается обычно там, где кручение встречается с изгибом: у соединения.
- Транспортировка среды — промывочный канал задаёт, какой расход выдержит колонна без потери давления на устье.
- Поддержание колонны — на глубоких скважинах вес колонны сам по себе становится расчётной нагрузкой, а не только вес долота.
Практический вывод неочевиден: первым делом сверяют соединение и посадочные размеры под конкретный станок, а диаметр уточняют уже внутри подходящего стандарта, а не наоборот.
02 Четыре типоразмера — и четыре разных задачи
В поставках предприятия фигурируют штанги диаметром φ76 мм, φ102 мм, φ114 мм и φ133 мм. Это не «линейка от слабой к сильной», а четыре разных сценария работы, и выбирать надо по сценарию, а не по принципу «возьму с запасом».
- φ76 мм — компактные станки, короткие скважины, работа в стеснённых выработках, где вес каждой штанги ощущается руками.
- φ102 мм — средний диапазон: основной расход на разведочном бурении и на обустройстве скважин под взрывные работы.
- φ114 мм — тяжёлые режимы, где растёт крутящий момент и требуется запас по жёсткости колонны.
- φ133 мм — максимальный из представленных типоразмеров: глубокие скважины и станки, у которых момент на шпинделе не оставляет выбора по диаметру.
Оговорка, которую стоит помнить: диаметр в карточке — это ещё не прочность. У одного и того же диаметра бывает разная толщина стенки и разная сталь, и две штанги одного диаметра могут показать разный ресурс на одном и том же станке. Диаметр сужает круг, но не закрывает вопрос.
03 Почему легированная сталь, почему термообработка и зачем неразрушающий контроль
Технологическая карта штанги укладывается в четыре шага: высококачественные легированные стали, прецизионная обработка на станках с числовым программным управлением, специализированная термообработка и полный комплекс неразрушающего контроля.
Легированная сталь нужна не ради «прочности вообще». Штанга разрушается от кручения с растяжением при изгибе колонны, и обычная углеродистая сталь в этой комбинации даёт усталостную трещину раньше, чем вы успеете заметить износ по внешнему виду.
Термообработка закрывает вторую причину отказов — разгартовку в зоне соединения. Оптимизированная конструкция даёт высокую устойчивость к кручению и растяжению, но держится она именно на термообработке: без неё твёрдость по телу и по резьбе оказывается разной, и резьба — наиболее нагруженная часть — становится самой слабой.
Неразрушающий контроль — это не формальность для отчёта. Подземные работы не прощают скрытого дефекта: штанга с внутренней раковиной выглядит нормально до момента, когда выходит под нагрузкой. Контроль — единственный способ увидеть то, что снаружи не видно.
Ещё одно замечание: полный контроль и максимальная термообработка оправданы на тяжёлых режимах и на подземных работах. Если вы бурите неглубоко по мягким породам, где штанга не выходит на предельные моменты, переплачивать за верхнюю ступень не нужно — обговорите это с поставщиком заранее.
04 Соединение — главный расчётный узел, а не диаметр
Самое слабое место колонны — не тело штанги, а соединение. Именно здесь сходится крутящий момент, изгиб колонны и ударная нагрузка от долота, и именно отсюда почти всегда начинается разрушение.
Это даёт простой расчёт, который стоит сделать до заказа. Возьмём скважину глубиной 20 м и штанги длиной 1 м: потребуется 20 штанг и 19 соединений, то есть 19 потенциальных мест отказа, и на каждое приходится потеря момента и времени на свинчивание. Если взять штанги по 1,5 м, их понадобится 14 штук: 13 штанг целых плюс одна укороченная под остаток, итого 13 соединений.
Разница — шесть соединений на одной скважине, а на сотне скважин это уже шестьсот операций свинчивания и шестьсот мест, где может пойти трещина. Обратная сторона: штанга длиной 1,5 м тяжелее, и в тесной выработке её неудобно менять вручную.
Поэтому длину штанги выбирают по двум условиям сразу — по доступной высоте и по тому, кто и как меняет штанги на вашем объекте. Универсального «правильного» размера нет, есть компромисс между числом соединений и удобством перекрепления.
Обратите внимание на состояние резьбы при приёмке: битая резьба на новой штанге — это уже отказ, только отложенный. Проверяйте до того, как колонна уйдёт в скважину.
05 Типоразмеры и что по каждому уточнить перед заказом
| Диаметр | Типичный сценарий | Что уточнить до заказа |
|---|---|---|
| φ76 мм | Короткие скважины, стеснённая выработка, ручная перекрепка | Совместимость соединения со станком; длина штанги |
| φ102 мм | Разведочное бурение, скважины под взрывные работы | Толщина стенки; марка стали; расход промывочной среды |
| φ114 мм | Тяжёлые режимы, повышенный крутящий момент | Допустимый момент на шпинделе станка; режим термообработки |
| φ133 мм | Глубокие скважины, станки с высоким моментом | Расчёт на вес колонны; объём неразрушающего контроля |
Таблица не заменяет расчёт: она показывает, какие вопросы возникают на каждом типоразмере. Самый частый переход — с φ102 мм на φ114 мм, и он почти всегда связан не с глубиной, а с ростом момента на станке после смены долота.
06 Где заканчиваются цифры из карточки
Карточка штанги даёт диаметр, назначение, марку стали, термообработку и объём контроля. Она не даёт марку стали в цифрах, толщину стенки, допустимый крутящий момент и предел по глубине — эти величины считаются под конкретный станок и конкретную породу, а не существуют «вообще для диаметра».
- Значения момента и глубины должен пересчитать инженер поставщика под ваш станок, а не вы по таблице из интернета.
- Если скважина идёт по трещиноватой породе или с большим отклонением от вертикали, запас по моменту нужен больше обычного.
- При отрицательных температурах и при работе с агрессивной промывочной средой условия меняются, и стандартная комплектация может не подойти.
И отдельно про запрет: не берите штангу «похожего диаметра» у другого производителя, если не сверили соединение. Даже при совпадении посадочных размеров шаг резьбы и упор могут не сойтись, и тогда колонна разойдётся в скважине.
07 Что уточнить перед заказом
- Модель и производитель бурового станка, на котором будет работать штанга, — по ним подбирается стандарт соединения.
- Тип и размер соединения; если уверенности нет — фотография и замеры посадки, их достаточно для обратного инжиниринга.
- Диаметр и расчётная глубина скважины в метрах, число скважин на объекте.
- Характеристика породы: крепость, трещиноватость, наличие воды и промывочная среда.
- Длина одной штанги и требуемое количество в штуках или в метрах колонны.
- Нужны ли консультация по подбору, руководство по эксплуатации и выезд технической поддержки на объект.
Первые два пункта закрывают восемьдесят процентов случаев «прислали не то». Остальные нужны, чтобы не переплатить за запас, который не будет востребован.
08 Частые вопросы
Ниже — три вопроса, которые чаще всего задают перед первой поставкой. Ответы короткие, с условиями, потому что без условий ответ будет неверным.
09 Что мы предлагаем
ООО Чжучжоу Путэ Буровой Инструмент и Механическое Оборудование работает в горном инструменте более двадцати лет и выпускает инструмент для разработки карьеров, подземной добычи, оборонного строительства и тоннельных работ. Система менеджмента качества сертифицирована по международному стандарту серии 9000.
- Производство — высокоточные обрабатывающие центры с числовым программным управлением, контроль — трёхкоординатные измерительные машины.
- Ковка из высококачественных легированных сталей, специализированная термообработка, полный комплекс неразрушающего контроля.
- Более двух тысяч позиций комплектующих в наличии и возможность срочного производства под задачу.
- Обратный инжиниринг: трёхмерное сканирование и изготовление по оригинальным стандартам, включая восстановление изношенных деталей.
- Круглосуточная послепродажная поддержка, консультации по подбору, анализ отказов и повреждений.
Штанги — не разовая позиция для предприятия, а часть основной номенклатуры рядом с долотами, хвостовиками, поршнями, цилиндрами, клапанными группами, аккумуляторами, уплотнительными элементами, направляющими втулками и демпфирующими устройствами. Длина, комплектация и упаковка согласовываются под конкретную поставку.
10 Получите подбор под ваш станок
Чтобы получить предложение, достаточно четырёх параметров: модель станка и тип соединения, диаметр и глубина скважины, характеристика породы, требуемое количество штанг.
В ответ вы получаете не прайс «средней штанги», а конкретный подбор по вашему станку: типоразмер, длину, объём контроля, срок изготовления и условия поставки. Если по вашим условиям штанга стандартной комплектации не подходит, мы скажем об этом сразу, а не после отгрузки.
Связаться с нами можно через страницу контактов — телефон, электронная почта и мессенджер указаны там же, ответ в рабочее время московского дня.
Подбор штанги — это не выбор «покрепче», а согласование трёх вещей: стандарта соединения, типоразмера под режим бурения и объёма контроля под условия работ. Если держать этот порядок, штанга отрабатывает свой ресурс, а не уходит на третьей неделе.
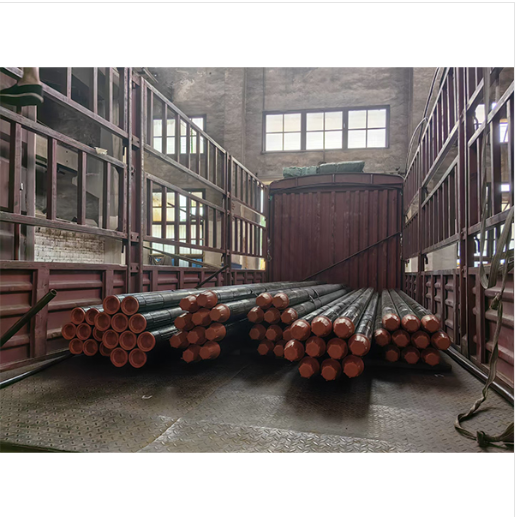
Карточка позиции на сайте — бурильная труба и буровые штанги
Материалы по теме
- Бурильная труба — карточка позиции
- Комплектующие для бурильных машин
- Прочие комплектующие для бурильных машин
- Направляющая втулка для буровых установок
- Соединительный элемент буровой установки
- Полимерная износостойкая плита для буровых установок
- Комплектующие для буровых установок
- Буровая комплектующая 4350265005
- Комплектующие для бурового оборудования
- Комплектующие для буровых установок
- Комплектующие для буровых установок
- Комплектующие для бурового оборудования
- Гидравлический цилиндр для горной техники
- Каталог: комплектующие для бурильных машин
- Каталог: прочие механические комплектующие
- Вся продукция предприятия
- О предприятии
- Контакты
- Бурильная труба φ133 мм
- Бурильная труба φ114 мм
- Бурильная труба φ102 мм
- Буровая штанга: производство
- Буровая штанга: поставщик
- Производители буровых долот
- Буровые долота: надёжность
- Долото с поликристаллическими вставками
- Пневмоударник 6 дюймов
- Пневмоударник 6 дюймов: где купить
- Производитель пневмоударников
- Буровые коронки φ115
- Буровая коронка φ115 из Китая
- Шарнир φ102 мм
- Шарнир φ89 мм
- Сверло φ165
- Сверло φ203
- Износостойкая планка
- Износостойкие планки: технологии
- Ползуны для буровых установок
- Направляющие ползуны для буровых
- Расширение спектра услуг
- Поставщики буровых установок
- Буровые мачты
- Буровая каретка
- Буровой насос
- Гидросистемы для буровых
- Шланги пылесборника
- Новости предприятия
- Новости отрасли
Частые вопросы
Можно ли взять штангу того же диаметра у другого поставщика?
Сначала — нет, потом — да, если сверить соединение. Одинаковый диаметр ещё не означает совместимость: шаг резьбы, упор и посадочные размеры могут не сойтись, и колонна разойдётся в скважине. Если образца нет, пришлите фотографию и замеры посадки — по ним восстановят стандарт.
Почему штанга ломается у соединения, а не по телу?
Потому что в соединении сходятся кручение, изгиб колонны и удар от долота, а жёсткость резко меняется. Добавьте сюда разгартовку, если термообработка выполнена неравномерно, и получите типовое место отказа. Проверять надо не только тело штанги, но и резьбу при приёмке.
Нужен ли полный неразрушающий контроль, если бурим неглубоко?
Зависит от условий, а не от глубины. На подземных работах и на тяжёлых режимах полный контроль оправдан всегда: скрытый дефект выходит под нагрузкой. На неглубоком бурении по мягким породам можно обсудить сокращённый объём — это законный способ не переплачивать.


Пожалуйста, оставьте нам сообщение
-


-


-


WeChat